
Pelarik Pemutar CNC: Mengapa Ketepatan Begitu Sukar Didapati?
Dans le monde de la fabrication de précision, peu de choses sont aussi frustrantes que de maintenir une tolérance de ±0,005 mm sur un tour à commande numérique, pour ensuite la voir dériver au fil de la journée. Les calculs sont faits, les décalages réglés, et pourtant, entre la première et la centième pièce, les dimensions sortent des spécifications. Ce scénario se répète dans les ateliers d'usinage du monde entier et soulève une question essentielle :Pourquoi la précision est-elle si difficile à atteindre en tournage CNC ?
La réponse n'est pas simple, mais elle repose sur les principes physiques du processus. La précision en tournage CNC est un combat constant contre la dilatation thermique, l'usure des outils, les vibrations et la variabilité des matériaux. Chez NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., nous aidons les fabricants à relever ce défi depuis des décennies. Dans cet article, nous analyserons en détail les causes de la perte de précision et les solutions pratiques pour la maîtriser. Que vous soyez ingénieur confronté à des vibrations ou responsable des achats à la recherche d'un nouveau tour, ce guide vous apportera des informations concrètes pour obtenir une précision constante et reproductible.

Points faibles : Où la précision fait-elle défaut ?
Avant de pouvoir résoudre le problème, il nous faut le comprendre. Examinons trois difficultés courantes qui affectent les opérations de tournage CNC.
1. Déformation thermique : le tueur silencieux de la tolérance
Imaginez la situation : il est 6 h du matin, l’atelier est frais et vos premières pièces sont parfaitement conformes. À 14 h, la broche tourne depuis des heures, l’huile hydraulique est chaude et la vis à billes s’est dilatée. Soudain, votre tolérance de ±0,01 mm passe à ±0,02 mm et le taux de rebut explose. La déformation thermique est peut-être la cause la plus insidieuse de perte de précision, car elle se produit progressivement et passe souvent inaperçue jusqu’à ce qu’il soit trop tard.
L'impact est considérable. Dans une production en grande série, un écart de seulement 0,01 mm peut entraîner le rejet de milliers de pièces. Pour un atelier fonctionnant 24 h/24 et 7 j/7, le coût des rebuts, des retouches et des retards de livraison peut facilement atteindre plusieurs dizaines de milliers de dollars par mois. Pire encore, si l'écart est irrégulier, les opérateurs peuvent être tentés de corriger la tolérance en ajustant les décalages, pour finalement constater que le lot suivant est hors spécifications dans le sens inverse.
2. Usure et vibrations de l'outil : le duo infernal de l'imprécision
L'usure des outils est inévitable, mais son impact sur la précision peut être maîtrisé. Lorsqu'un outil de coupe s'use, les forces de coupe augmentent, éloignant l'outil de la pièce. Il en résulte une augmentation progressive du diamètre de la pièce. Sans compensation, cela conduit à des pièces hors tolérance. L'usure des outils exacerbe également le broutage, une vibration à haute fréquence qui laisse des marques sur la surface et accélère la défaillance de l'outil.
Le broutage est un phénomène complexe. Il peut être causé par une rigidité insuffisante du porte-outil, des vitesses et avances incorrectes, voire par les fréquences propres de la structure de la machine. Il en résulte un mauvais état de surface, une durée de vie de l'outil réduite et une imprécision dimensionnelle. Dans des secteurs comme l'aérospatiale, où l'intégrité de surface est cruciale, le broutage peut faire la différence entre une pièce conforme et une pièce non conforme. Le coût ? Un seul composant aérospatial mis au rebut peut coûter des milliers de dollars, sans compter le retard de livraison.
3. Propriétés des matériaux incohérentes : l’élément imprévisible
Vous avez optimisé votre programme pour l'acier 4140, mais le prochain lot de barres présente une dureté différente. Résultat : la durée de vie de vos outils chute de 30 % et l'état de surface se détériore. Des propriétés de matériau non homogènes, qu'elles soient dues à la variabilité des fournisseurs ou à un traitement thermique inadéquat, peuvent compromettre la précision. Les variations de dureté, d'usinabilité et de contraintes résiduelles peuvent engendrer une usure imprévisible des outils et une déformation des pièces.
Par exemple, dans l'industrie des dispositifs médicaux, les composants d'implants sont souvent fabriqués à partir d'alliages de titane. Une légère variation dans la composition de l'alliage peut engendrer des forces de coupe différentes, affectant ainsi les dimensions finales. Le coût d'un implant rejeté ne se limite pas à la valeur du matériau, mais inclut également le risque potentiel pour la sécurité du patient. Par conséquent, la constance du matériau est primordiale.
Solutions : Maîtriser la précision en tournage CNC
Maintenant que nous avons identifié les points faibles, voyons comment les surmonter. Chez NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., nous avons intégré ces solutions à la conception de nos tours et à nos processus d'usinage.
1. Compensation thermique et conception des machines
Pour lutter contre la déformation thermique, nous utilisons une approche multifactorielle. Premièrement, nos tours sont conçus avec une symétrie thermique. Les composants clés, tels que la poupée fixe et la poupée mobile, sont alignés afin de minimiser la dilatation thermique dans les directions critiques. Deuxièmement, nous utilisons des capteurs de température de haute précision, stratégiquement placés sur la broche, la vis à billes et le banc. Ces capteurs transmettent des données à un modèle de compensation thermique qui ajuste les décalages CNC en temps réel. Cette compensation active permet de réduire la dérive thermique jusqu'à 80 %.
De plus, nous recommandons des cycles de préchauffage. Avant l'usinage de précision, le fonctionnement de la broche à vitesse modérée pendant 20 à 30 minutes permet à la machine d'atteindre l'équilibre thermique. Cette simple étape peut réduire considérablement la dérive pendant la production. Pour les ateliers soumis à des conditions ambiantes variables, nous proposons également des refroidisseurs de liquide de coupe en option afin de stabiliser la température du fluide de coupe et de l'huile hydraulique.
2. Gestion des outils et contrôle des vibrations
La gestion de l'usure des outils commence par un système de gestion de la durée de vie des outils performant. Nos commandes numériques vous permettent de définir des limites de durée de vie des outils en fonction du temps, du nombre de pièces ou de la distance de coupe. Lorsqu'un outil atteint sa limite, la machine invite l'opérateur à le changer, évitant ainsi une usure prématurée. Mais nous allons plus loin : nous intégrons la compensation d'usure des outils au programme. En surveillant la charge de la broche et en utilisant une commande adaptative, la machine ajuste automatiquement les vitesses d'avance pour maintenir des forces de coupe constantes, prolongeant ainsi la durée de vie des outils et améliorant l'état de surface.
Pour supprimer les vibrations, nous privilégions la rigidité et l'amortissement. Nos tours sont équipés de bancs en fonte à nervures renforcées et de vis à billes rectifiées avec précision afin de minimiser les vibrations. Nous proposons également, en option, des systèmes d'amortissement actif qui détectent les fréquences de vibrations et appliquent des contre-vibrations pour les annuler. Dans un cas précis, un client usinant de l'Inconel 718 a éliminé totalement les vibrations grâce à notre système d'amortissement, réduisant ainsi le temps de cycle de 15 % et améliorant la finition de surface de Ra 1,6 à Ra 0,8.
3. Vérification des matériaux et usinage adaptatif
Pour pallier la variabilité des matériaux, nous recommandons la mise en place d'un processus de vérification. Il peut s'agir simplement d'utiliser un duromètre portable pour contrôler les barres à réception. Pour les applications critiques, nous collaborons avec nos clients afin de développer une base de données de matériaux incluant les paramètres de coupe pour différentes plages de dureté. Nos systèmes CNC peuvent ainsi être programmés pour adapter les vitesses et les avances en fonction de la dureté réelle du matériau, garantissant des résultats constants.
De plus, nos tours sont équipés de capacités d'usinage adaptatif. Des capteurs surveillent en temps réel les forces de coupe et la charge de la broche, et le système de commande ajuste les avances pour maintenir des conditions optimales. Ceci compense non seulement les variations de matériau, mais protège également l'outil contre les surcharges. Dans le cas d'un client usinant de l'acier trempé (HRC 55), l'usinage adaptatif a permis d'augmenter la durée de vie de l'outil de 40 % et d'éliminer les rebuts dus à l'hétérogénéité du matériau.
Témoignages de réussite client : une précision concrète
Voyons comment ces solutions ont aidé nos clients à obtenir des résultats remarquables.
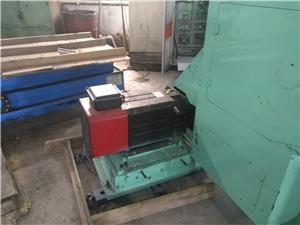
Fournisseur automobile en Allemagne
Klaus Müller, responsable de production chez un équipementier automobile de premier rang à Stuttgart, rencontrait des difficultés liées à la dérive thermique sur une ligne de production d'arbres de transmission à haut volume. La tolérance était de ±0,008 mm, mais ils constataient une dérive allant jusqu'à 0,02 mm sur un poste de 8 heures, entraînant un taux de rebut de 5 %. Nous avons modernisé leur tour avec notre système de compensation thermique et mis en place un protocole de préchauffage. Résultat : le taux de rebut a chuté à 0,5 % et ils ont réalisé des économies de plus de 200 000 € par an. Klaus a commenté :« Le système de compensation thermique de NANTONG LUCUBRATE a tout changé. Nos opérateurs n'ont plus besoin de rechercher des compensations, et notre service qualité est ravi. »
Fabricant aérospatial aux États-Unis
A Wichita, in Kansas, un'azienda produttrice di componenti aerospaziali stava lavorando componenti in titanio con severi requisiti di integrità superficiale. Le vibrazioni causavano frequenti rotture degli utensili e scarti di lavorazione. Abbiamo fornito un tornio con smorzamento attivo e controllo adattivo. Il sistema di smorzamento ha eliminato le vibrazioni e il controllo adattivo ha ottimizzato le velocità di avanzamento in base alla diversa durezza del materiale. La durata degli utensili è aumentata del 35% e gli scarti si sono ridotti dall'8% all'1%. L'ingegnere di produzione, Sarah Johnson, ha affermato:“Abbiamo provato altre soluzioni, ma nessuna ha funzionato bene come il sistema NANTONG LUCUBRATE. I nostri operatori lo apprezzano perché è affidabile e facile da usare.”
Azienda di dispositivi medici con sede in Svizzera
Un'azienda produttrice di dispositivi medici di Zurigo aveva bisogno di lavorare viti ossee in lega di titanio con una tolleranza di ±0,005 mm. La variabilità del materiale causava frequenti regolazioni e scarti. Li abbiamo aiutati a implementare un protocollo di verifica del materiale e una lavorazione adattiva. Ora testano ogni lotto di barre per verificarne la durezza e inseriscono i dati nel CNC, che regola automaticamente i parametri di taglio. Gli scarti si sono ridotti dal 10% al 2% e l'efficienza produttiva è aumentata del 20%. La responsabile della qualità, la dott.ssa Anna Weber, ha commentato:“La precisione e la ripetibilità che abbiamo raggiunto con la tecnologia di NANTONG LUCUBRATE hanno superato le nostre aspettative. È stata fondamentale per soddisfare i nostri rigorosi standard di qualità.”
Società di ingegneria generale nel Regno Unito
A Sheffield, un'azienda di ingegneria generale che lavorava diversi materiali si trovava ad affrontare problemi di durata degli utensili non uniforme e finitura superficiale imprevedibile. Abbiamo fornito un tornio con un sistema completo di gestione degli utensili e controllo delle vibrazioni. Impostando limiti di durata degli utensili e utilizzando il controllo adattivo, hanno ridotto i costi degli utensili del 25% e migliorato la uniformità della finitura superficiale. L'amministratore delegato, James Thompson, ha affermato:“L'affidabilità del tornio NANTONG LUCUBRATE ha trasformato la nostra officina. Ora possiamo accettare lavori che prima evitavamo per problemi di precisione.”
Applicazioni e partnership: scelte dai leader del settore.
I nostri torni CNC trovano impiego in una vasta gamma di applicazioni, dal settore automobilistico e aerospaziale a quello medicale ed energetico. Siamo orgogliosi di collaborare con aziende leader in questi settori. Ad esempio, forniamo torni a un importante fornitore europeo di primo livello per il settore automobilistico, per la lavorazione di componenti di trasmissione, e a un produttore aerospaziale statunitense per la produzione di componenti per motori. Nel settore medicale, i nostri torni vengono utilizzati per la produzione di impianti ortopedici e strumenti chirurgici. Queste collaborazioni si basano sulla fiducia e su un impegno condiviso per la precisione.
Collaboriamo inoltre con i produttori di utensili per garantire che le nostre macchine siano ottimizzate per gli utensili da taglio più recenti. Ciò include lo sviluppo congiunto di strategie di taglio e la validazione della durata degli utensili. Lavorando a stretto contatto con i nostri partner, garantiamo che i nostri clienti possano beneficiare dei più recenti progressi nella tecnologia di lavorazione.
FAQ: Domande di ingegneri e acquirenti
1. Come funziona concretamente la compensazione termica? Si tratta solo di un espediente software?
La compensazione termica non è affatto un espediente. Si tratta di un sistema a circuito chiuso che utilizza sensori di temperatura per misurare l'effettiva dilatazione termica dei componenti critici. I dati vengono elaborati da un modello che prevede lo spostamento della punta dell'utensile e regola di conseguenza gli offset CNC. Questo si basa su principi fisici reali, non su supposizioni. Infatti, il nostro sistema è in grado di ridurre la deriva termica fino all'80%, come confermato da test di terze parti.
2. Qual è il modo migliore per gestire le vibrazioni nella tornitura di fori profondi?
La tornitura di fori profondi è soggetta a vibrazioni dovute alla bassa rigidità della barra di alesatura. Si consiglia di utilizzare una barra di alesatura smorzata e di ottimizzare i parametri di taglio. I nostri torni offrono uno smorzamento attivo che può risultare particolarmente efficace. Inoltre, si consiglia di utilizzare un utensile con angolo di elica variabile e di regolare la velocità del mandrino per evitare la risonanza. Grazie alla combinazione di queste strategie, abbiamo aiutato diversi clienti a raggiungere una rugosità superficiale Ra 0,4 in fori profondi.
3. Il controllo adattivo può davvero compensare le variazioni di durezza del materiale?
Sì, il controllo adattivo monitora le forze di taglio e regola la velocità di avanzamento in tempo reale per mantenere un carico di truciolo costante. Ciò significa che se il materiale è più duro del previsto, la velocità di avanzamento viene ridotta per evitare il sovraccarico dell'utensile, mentre se è più morbido, viene aumentata per mantenere la produttività. Il risultato è una durata dell'utensile e una qualità del pezzo costanti. Tuttavia, è importante disporre di un programma di base ottimizzato per il materiale nominale.
4. Che tipo di tolleranze possono raggiungere i vostri torni?
I nostri torni standard possono raggiungere una tolleranza di ±0,005 mm in condizioni ideali. Con la compensazione termica e gli utensili appropriati, possiamo mantenere una tolleranza di ±0,0025 mm sulle dimensioni critiche. Per tolleranze inferiori al micron, offriamo modelli specializzati con righe ottiche in vetro e ambienti a temperatura controllata. È sempre consigliabile discutere le proprie esigenze specifiche con i nostri ingegneri.
5. Come si garantisce la ripetibilità dei risultati su più macchine?
La ripetibilità inizia con una progettazione rigorosa della macchina e un assemblaggio preciso. Utilizziamo interferometri laser per calibrare ogni macchina e garantire la precisione del posizionamento. Inoltre, i nostri sistemi CNC memorizzano i dati di compensazione che possono essere condivisi tra le macchine. Per i clienti con più torni, offriamo una soluzione con server centralizzato che distribuisce i dati sulla durata degli utensili e i parametri di compensazione, garantendo uniformità in tutta l'officina.
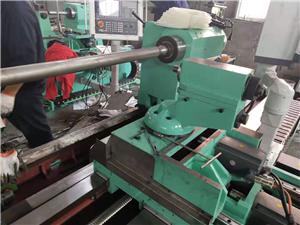
Conclusione: Il tuo percorso verso la precisione
La precisione nella tornitura CNC non è un mistero, è una scienza. Comprendendo le cause alla base dell'imprecisione e implementando soluzioni collaudate, è possibile ottenere risultati costanti e ripetibili. Noi di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. ci impegniamo ad aiutarvi a vincere la sfida della precisione. I nostri torni sono progettati con sistemi avanzati di compensazione termica, controllo delle vibrazioni e lavorazione adattiva per soddisfare le tolleranze più esigenti.
Invito all'azione: Richiedi il tuo white paper tecnico
Pronti ad approfondire l'argomento? Scaricate il nostro white paper tecnico completo, "Raggiungere una precisione sub-micronica nella tornitura CNC", che include casi di studio dettagliati, specifiche tecniche e best practice. Oppure, se preferite parlare con un esperto, contattate i nostri ingegneri commerciali per discutere delle vostre esigenze specifiche. Lasciate che vi aiutiamo a trasformare la precisione in un vantaggio competitivo.



