
ماكينة الخراطة CNC: كيف يمكن خفض التكاليف؟
Dalam dunia pembuatan jitu yang berisiko tinggi, setiap saat amat bermakna. Masuk ke mana-mana bengkel mesin, dan anda akan mendengar dengungan berirama mesin CNC yang sedang bekerja. Tetapi dengarkan dengan teliti, dan anda mungkin juga mendengar aliran keuntungan yang senyap—kos perkakasan semakin meningkat, masa kitaran semakin panjang, dan perebutan berterusan untuk pengendali mahir. Jika anda seperti kebanyakan pengurus pengeluaran, anda pernah bertanya kepada diri sendiri:Bagaimanakah saya boleh menjadikan operasi putaran CNC saya lebih berkesan kos tanpa mengorbankan kualiti?Jawapannya terletak pada pendekatan holistik yang menggabungkan strategi perkakas canggih, parameter pemesinan yang dioptimumkan dan automasi pintar. Dalam blog ini, kita akan menyelami lebih dalam titik kesukaran yang melanda operasi putaran dan menyediakan penyelesaian yang boleh diambil tindakan yang telah terbukti dalam senario dunia sebenar. Sama ada anda menjalankan bengkel kerja di Ohio atau barisan pengeluaran bervolum tinggi di Jerman, prinsipnya tetap sama. Mari kita terokai bagaimana anda boleh mengubah cabaran kos menjadi kelebihan daya saing.
Titik Kesakitan 1: Haus Alat yang Berlebihan dan Jangka Hayat Alat yang Tidak Dapat Diramalkan

Haus alat merupakan pembunuh senyap keuntungan dalam mesin CNC. Apabila alat haus lebih cepat daripada yang dijangkakan, anda bukan sahaja membayar untuk penggantian—anda menghadapi masa henti yang tidak dirancang, bahagian yang telah dibuang dan kemasan permukaan yang tidak konsisten. Pertimbangkan senario biasa: sebuah bengkel yang memesin komponen keluli tahan karat dengan sisipan karbida bersalut. Di bawah keadaan pemotongan yang agresif, sisipan mungkin hanya bertahan selama 30 minit, yang membawa kepada pertukaran alat yang kerap dan peningkatan campur tangan pengendali. Kesan kosnya amat mengejutkan: satu kegagalan alat pramatang boleh menyebabkan kehilangan pengeluaran dan skrap beratus-ratus dolar. Selain itu, jangka hayat alat yang tidak dapat diramalkan memaksa parameter pemotongan yang konservatif, seterusnya mengurangkan produktiviti.
Titik Kesakitan 2: Masa Kitaran yang Panjang dan Daya Pemprosesan yang Rendah
Dalam landskap persaingan hari ini, masa kitaran secara langsung mempengaruhi keuntungan anda. Banyak kedai masih bergantung pada strategi pemesinan yang ketinggalan zaman—kelajuan dan suapan yang konservatif, laluan alat yang tidak cekap dan masa pemotongan yang berlebihan. Contohnya, pengeluar alat ganti yang menghasilkan kelengkapan hidraulik mungkin mengalami masa kitaran selama 8 minit setiap alat ganti, mengehadkan output kepada 60 alat ganti setiap syif. Apabila permintaan meningkat, mereka menghadapi kesukaran untuk memenuhi jadual penghantaran, menggunakan kerja lebih masa atau penyumberan luar. Kos tersembunyi termasuk peningkatan waktu buruh, penggunaan tenaga dan peluang perniagaan yang terlepas. Tanpa pendekatan sistematik untuk pengurangan masa kitaran, kedai akan menanggung kerugian setiap hari.
Titik Kesakitan 3: Kekurangan Buruh Mahir dan Kebergantungan Operator
Industri pembuatan menghadapi jurang kemahiran yang kritikal. Mencari operator CNC berpengalaman yang boleh mengoptimumkan program, menyelesaikan masalah dan mengekalkan kualiti semakin sukar. Kekurangan ini membawa kepada kos buruh yang lebih tinggi, kelewatan pengeluaran dan ketidakkonsistenan kualiti. Dalam tinjauan ke atas kedai kerja Eropah, 68% melaporkan kesukaran untuk mengupah operator mesin pemusing yang berkelayakan. Apabila ketiadaan operator utama, keseluruhan barisan pengeluaran boleh terhenti. Selain itu, operator yang kurang berpengalaman mungkin tidak mengenali peluang untuk penambahbaikan, yang membawa kepada proses yang tidak optimum dan pembaziran sumber. Kos pergantungan ini adalah secara langsung (lebih masa, latihan) dan tidak langsung (kehilangan produktiviti, isu kualiti).
Penyelesaian 1: Pemantauan Peralatan dan Kehausan Lanjutan
Untuk memerangi haus alat, laksanakan strategi pengurusan alat yang komprehensif. Mulakan dengan memilih gred dan salutan yang betul untuk bahan bahan kerja anda. Untuk keluli tahan karat, misalnya, gunakan sisipan karbida bersalut PVD dengan substrat yang tahan lasak untuk menahan keretakan. Tetapi pemilihan alat hanyalah sebahagian daripada penyelesaiannya. Integrasikan sistem pemantauan haus alat yang menggunakan sensor untuk mengesan haus secara beransur-ansur dan meramalkan baki hayat alat. Kawalan CNC moden, seperti yang terdapat pada mesin daripada NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., menawarkan ciri kawalan adaptif yang melaraskan kadar suapan secara automatik berdasarkan beban gelendong, mencegah kegagalan alat yang dahsyat. Di samping itu, laksanakan sistem pengurusan hayat alat yang menjejaki penggunaan dan memberi amaran kepada pengendali sebelum kegagalan berlaku. Dengan mengoptimumkan hayat alat, bengkel telah melaporkan pengurangan sehingga 40% dalam kos perkakas dan 25% lebih sedikit insiden downtime yang tidak dirancang.
Penyelesaian 2: Pemesinan Berkelajuan Tinggi dan Laluan Alat yang Dioptimumkan
Mengurangkan masa kitaran memerlukan anjakan paradigma daripada pemesinan konvensional kepada pemesinan berkelajuan tinggi (HSM). HSM melibatkan penggunaan kelajuan gelendong dan kadar suapan yang lebih tinggi sambil mengambil potongan yang lebih ringan, yang mengurangkan daya pemotongan dan penjanaan haba. Digandingkan dengan perisian CAM yang menjana laluan alat yang dioptimumkan—seperti pengilangan trochoidal untuk pengasaran—HSM boleh mengurangkan masa kitaran secara mendadak. Untuk operasi pemutaran, pertimbangkan untuk menggunakan pemutus cip yang direka bentuk untuk kadar suapan yang tinggi dan perkakas penyejuk untuk mengosongkan cip dengan cekap. Satu contoh contohnya: pengeluar aci automotif mengurangkan masa kitaran daripada 6 minit kepada 3.5 minit setiap bahagian dengan menerima pakai strategi HSM dan mengoptimumkan laluan alat, meningkatkan daya pemprosesan sebanyak 70% tanpa mesin tambahan.
Penyelesaian 3: Automasi dan Kawalan Mudah Digunakan
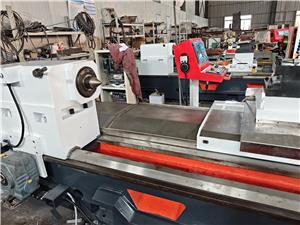
Atasi kekurangan tenaga kerja dengan mengautomasikan tugas berulang dan memudahkan operasi mesin. Pengumpan bar dan pemuat bahagian robotik membolehkan seorang pengendali menjaga berbilang mesin, sekali gus mengurangkan kos buruh setiap bahagian. Tambahan pula, laburkan dalam mesin pemutar CNC dengan kawalan perbualan yang intuitif yang membimbing pengendali melalui persediaan dan pengaturcaraan. Ciri-ciri seperti simulasi grafik dan onboard membantu mengurangkan masa latihan dan membolehkan kakitangan yang kurang berpengalaman menjadi produktif dengan cepat. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. mereka bentuk pusat pemutarnya dengan antara muka mesra pengguna dan antara muka automasi yang mantap, menjadikannya sesuai untuk kedai yang ingin melakukan lebih banyak perkara dengan pengendali yang kurang mahir. Dengan melaksanakan automasi, sebuah kedai kerja Jerman mengurangkan kebergantungannya pada pengendali khusus sebanyak 50% dan meningkatkan penggunaan mesin kepada lebih 85%.
Kes Pelanggan 1: Precision Components Inc., Ohio, Amerika Syarikat
Precision Components Inc., sebuah bengkel kerja milik keluarga di Ohio, bergelut dengan kehausan alat semasa memesin Inconel 718 untuk bahagian aeroangkasa. Jangka hayat alat tidak dapat diramalkan, menyebabkan masa henti yang kerap. Selepas berunding dengan NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., mereka beralih kepada pakej alat yang disesuaikan dan melaksanakan pemantauan kehausan pada pusat pusingan mereka. Keputusan: jangka hayat alat meningkat sebanyak 60%, masa henti berkurangan sebanyak 30%, dan kos alat tahunan menurun sebanyak $45,000. "Sokongan teknikal daripada Lucubrate membantu kami memahami punca utama dan melaksanakan penyelesaian yang terbayar dengan sendirinya dalam masa tiga bulan," kata Pengurus Pengeluaran Mark Reynolds.
Kes Pelanggan 2: Müller Maschinenbau GmbH, Stuttgart, Jerman
Müller Maschinenbau, pengeluar komponen hidraulik, menghadapi masa kitaran yang panjang pada mesin pusingan lama mereka. Mereka melabur dalam dua pusat pusingan CNC berkelajuan tinggi daripada NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. yang dilengkapi dengan kawalan canggih dan laluan alat yang dioptimumkan. Masa kitaran setiap bahagian menurun daripada 5.2 minit kepada 3.1 minit, meningkatkan output sebanyak 68%. "Mesin-mesin ini bukan sahaja pantas tetapi juga boleh dipercayai, dan latihan yang diberikan oleh Lucubrate memastikan pengendali kami dapat memaksimumkan faedahnya," kata Pengurus Loji Klaus Weber.
Kes Pelanggan 3: Apex Engineering, Birmingham, UK
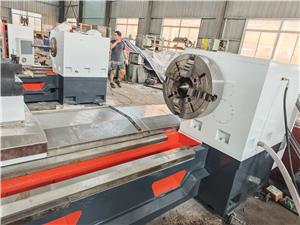
Apex Engineering, sebuah subkontraktor untuk industri automotif dan perubatan, bergelut dengan kekurangan pengendali mahir. Mereka menyepadukan pemuatan robotik dan kawalan mesra pengguna pada mesin pusingan mereka. Seorang pengendali kini boleh menguruskan empat mesin dan bukannya dua, dan masa persediaan telah dikurangkan separuh. "Kami dapat menempatkan semula kakitangan kepada lebih banyak tugasan nilai tambah, dan daya pemprosesan kami meningkat sebanyak 40% tanpa menggaji buruh mahir tambahan," kata Pengarah Operasi Sarah Thompson.
Kes Pelanggan 4: TechnoTurn SAS, Lyon, Perancis
TechnoTurn, sebuah bengkel pemutar jitu, menghadapi kemasan permukaan yang tidak konsisten dan kadar sekerap yang tinggi pada bahagian keluli tahan karat. Dengan menerima pakai strategi perkakas dan penyejuk yang disyorkan oleh NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., mereka mencapai nilai Ra secara konsisten di bawah 0.8 µm, sekali gus mengurangkan sekerap daripada 8% kepada 2%. "Peningkatan kualiti telah membuka peluang baharu dengan pelanggan aeroangkasa," ulas Pengurus Kualiti Pierre Dubois.
Aplikasi dan Perkongsian
Токарные станки с ЧПУ незаменимы в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, медицина и нефтегазовая промышленность. В автомобилестроении они производят валы, шестерни и соединители; в аэрокосмической отрасли — критически важные компоненты, такие как детали шасси и фитинги двигателей; в медицине — винты и имплантаты для костей; а в нефтегазовой отрасли — клапаны и фитинги. Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. установила стратегические партнерства с ключевыми покупателями в этих секторах. Например, она поставляет токарные центры поставщику первого уровня в автомобильной промышленности Северной Америки, который использует станки Lucubrate для крупносерийного производства компонентов трансмиссии. Аналогичным образом, европейский производитель медицинских изделий заказывает у Lucubrate индивидуальные решения для токарной обработки, соответствующие строгим стандартам качества. Эти партнерства основаны на общей приверженности инновациям и экономической эффективности.
Часто задаваемые вопросы
В1: Какие факторы в наибольшей степени влияют на срок службы инструмента при токарной обработке закаленных материалов на станках с ЧПУ?
A1: Срок службы инструмента при обработке закаленных материалов (например, твердостью HRC 45+) в основном зависит от скорости резания, подачи, материала инструмента и покрытия. Использование пластин из поликристаллического кубического нитрида бора (PCBN) или керамики с соответствующей подготовкой кромки может значительно продлить срок службы инструмента. Кроме того, крайне важно поддерживать жесткость и минимизировать вибрацию. Мы рекомендуем провести матрицу испытаний на срок службы инструмента для оптимизации параметров под вашу конкретную заготовку.
В2: Как можно сократить время цикла без ущерба для качества поверхности?
A2: Сосредоточьтесь на высокоскоростных методах обработки с оптимизированными траекториями движения инструмента, обеспечивающими постоянную нагрузку на стружку. Используйте инструменты с геометрией скребка для чистовой обработки при более высоких скоростях подачи. Также обеспечьте надлежащую подачу охлаждающей жидкости в зону резания. Программное обеспечение для моделирования может помочь спрогнозировать результаты до проведения физических испытаний.
В3: Какие варианты автоматизации доступны для мелкосерийного производства?
A3: Для небольших партий рассмотрите гибкую автоматизацию, например, коллаборативных роботов (коботов), которые можно быстро перепрограммировать, или быстросменные захваты. Также подойдут устройства подачи заготовок с возможностью работы с короткими заготовками. Ключевым моментом является выбор автоматизации, не требующей длительного времени на настройку.
Вопрос 4: Как обосновать инвестиции в новый токарный станок с ЧПУ?
A4: Рассчитайте общую стоимость владения, включая стоимость оборудования, оснастки, рабочую силу, техническое обслуживание и энергию. Затем оцените прирост производительности и улучшение качества. Многие наши клиенты окупают инвестиции в течение 12-18 месяцев за счет сокращения времени производственного цикла и экономии на рабочей силе. Мы можем предоставить подробный анализ затрат и выгод на основе ваших конкретных производственных данных.
В5: Какую поддержку в оптимизации производственных процессов оказывает компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.?
A5: Мы предлагаем комплексные услуги по оптимизации процессов, включая аудит на месте, рекомендации по выбору оборудования, оптимизацию параметров и обучение операторов. Наши инженеры-технологи тесно сотрудничают с вашей командой для выявления узких мест и внедрения решений. Мы также предоставляем удаленную диагностику и устранение неполадок через нашу защищенную платформу подключения.
Заключение и призыв к действию
Экономически эффективная токарная обработка на станках с ЧПУ — это не экономия на качестве, а разумный подход. Решая проблемы износа инструмента, времени цикла и трудозатрат с помощью проверенных стратегий, вы можете превратить свои токарные операции в прибыльный бизнес. Примеры успешных проектов, которыми мы поделились, демонстрируют, что значительные улучшения достижимы при наличии правильного партнера. Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. стремится помочь вам достичь этих результатов. Чтобы узнать больше о наших технических решениях и о том, как мы можем поддержать ваши конкретные потребности, свяжитесь с нашими инженерами по продажам сегодня или загрузите наш подробный технический документ по оптимизации процессов токарной обработки на станках с ЧПУ.



