
¿Le está costando dinero su sistema de muescado de rodillos?
¿Le está costando dinero su sistema de muescado de rodillos?
Imagínese esto: son las 2:15 de la tarde de un martes. Un operario de Ohio acaba de desechar la tercera viga laminada del turno porque la muesca quedó descentrada 1,2 mm. El operario jura que el programa era correcto. El técnico de mantenimiento culpa a las herramientas. El jefe de producción ya está recalculando las horas extras necesarias para cumplir con el envío del viernes. Todos están frustrados y nadie puede señalar una única causa raíz.

Si esta situación le resulta familiar, la respuesta a la pregunta del título es casi con toda seguridad afirmativa. Una máquina CNC de marcado y ranurado de rodillos de alta resistencia no es un lujo; marca la diferencia entre una producción predecible y una situación de emergencia constante. En resumen: si su configuración actual depende del diseño manual, prensas independientes o el marcado como operación secundaria, está pagando las consecuencias de esa decisión en desperdicios, mano de obra y pérdida de capacidad en cada turno.
Este blog explica en qué se invierte realmente el dinero, qué diferencia a una máquina CNC de ranurado y marcado de rodillos bien diseñada y cómo talleres reales han medido el cambio. El objetivo no es venderle una máquina, sino ayudarle a identificar los costos ocultos para que pueda tomar una decisión informada.
Problema 1: Deriva y desperdicio en la precisión de las muescas
En el conformado por rodillos de alta resistencia, la muesca es un elemento de posicionamiento. Si la muesca está desalineada, todo lo que sigue en la cadena de producción también lo estará: el soporte de acoplamiento, la plantilla de soldadura y el ensamblaje final. Muchos talleres aún realizan la muesca después del conformado en una prensa aparte, utilizando topes rígidos y medición manual. Este método funciona para la primera y la décima pieza. Para la pieza número doscientos, la dilatación térmica en la prensa, el desgaste de los topes y la fatiga del operario comienzan a manifestarse como una desviación.
La consecuencia no es solo el desperdicio. Implica reprocesamiento, clasificación y el costo silencioso de inspeccionar cada pieza porque ya no se confía en el proceso. Una empresa mediana de conformado de perfiles con la que hablamos registró un 3,8 % de desperdicio en perfiles con muescas, y cada pieza desechada representaba aproximadamente 40 minutos de tiempo acumulado de conformado y manipulación. A su volumen de producción, esto suponía más de 90 000 dólares al año solo en materiales y mano de obra, sin contar el transporte urgente para reemplazar las piezas defectuosas.
Problema 2: Operaciones de marcado secundario y cuellos de botella
El marcado suele considerarse un paso secundario. Una pieza se marca, se traslada a la estación de marcado y luego se vuelve a trasladar para su apilamiento. Cada traslado implica un paso de manipulación, y cada paso de manipulación supone una posibilidad de daños y una fuente de tiempo de espera. En entornos con alta variedad de piezas, la estación de marcado se convierte en un cuello de botella, ya que cada cambio de pieza requiere una nueva plantilla, una nueva configuración o la carga de un nuevo programa por parte de alguien que podría no estar disponible.
El costo aquí es engañoso. No aparece como un solo concepto. Aparece como inventario en proceso entre operaciones, como tráfico de montacargas y como horas extras al final del mes. Un gerente de planta describió el marcado como "la operación que nadie controla", y esa es precisamente la razón por la que resulta costoso.
Problema 3: Cambio de herramientas y complejidad de la programación
Los perfiles de alta resistencia no son piezas pequeñas. Una máquina de ranurado de rodillos que maneja perfiles gruesos y de gran longitud requiere herramientas robustas, y el cambio de herramientas robustas lleva tiempo. Cuando el cambio de herramientas requiere dos horas, los planificadores agrupan los trabajos para evitarlo, lo que aumenta el inventario y alarga los plazos de entrega. La programación añade otra dificultad: si la máquina requiere CAM fuera de línea y un especialista para el postprocesamiento del código, los cambios sencillos dependen del especialista.
La consecuencia es que el taller no puede responder con rapidez a los cambios de los clientes, aunque la línea de conformado de rodillos sea capaz de hacerlo. La limitación no reside en el conformado, sino en la configuración del entallado y el marcado.
Solución: Una máquina, una configuración, un programa.
Una máquina CNC de marcado y ranurado de rodillos de alta resistencia resuelve los tres problemas principales al consolidar las operaciones y eliminar la variabilidad humana en la etapa de posicionamiento. La arquitectura es fundamental: un bastidor rígido dimensionado para calibre grueso, ejes servoaccionados con retroalimentación de circuito cerrado y un control que gestiona tanto el ranurado como el marcado desde un único programa.
Para corregir la desviación de precisión, la solución es la referenciación en proceso. La máquina posiciona la pieza con respecto a un punto de referencia controlado por servomotor, no a un tope fijo, y compensa la posición medida antes de realizar la muesca. El marcado se realiza en la misma configuración, por lo que la marca y la muesca comparten un sistema de coordenadas. El resultado es una repetibilidad que no depende de la intuición del operario.
Para solucionar el cuello de botella del marcado, la solución consiste en eliminar por completo la operación secundaria. El marcado se programa como parte del ciclo de muescas, independientemente de si se requiere un número de pieza, un símbolo de soldadura o un código de trazabilidad. No hay plantillas, ni estaciones separadas, ni colas de espera.
Para los cambios de formato, la solución consiste en herramientas de cambio rápido y un control que admita programas paramétricos. Cuando cambia un perfil, el operario selecciona el programa y confirma las herramientas, y la máquina se encarga del resto. Los talleres que reducen los cambios de formato de dos horas a menos de veinte minutos dejan de agrupar los trabajos, lo que disminuye el inventario y acorta los plazos de entrega.
La tabla que aparece a continuación resume las diferencias entre una configuración convencional y una máquina CNC de ranurado y marcado de rodillos.
| Factor | Configuración convencional | Máquina CNC de marcado y ranurado de rodillos de alta resistencia |
|---|---|---|
| Localización de muescas | Topes bruscos, medición manual | Punto de referencia del servo con retroalimentación de bucle cerrado |
| Calificación | Estación secundaria, plantillas | Integrado en el mismo ciclo |
| Cambio | De 1,5 a 2 horas | Normalmente menos de 20 minutos |
| Tasa de desecho | Del 2 al 5 por ciento es común | Se puede lograr por debajo del 1 por ciento |
| Programación | CAM sin conexión, depende de un especialista. | Paramétrico, editable por el operador |
Casos de clientes
Los siguientes casos ilustran cómo los talleres han aplicado esta tecnología. Los nombres son ficticios, pero las condiciones de operación y los resultados medidos reflejan el tipo de mejoras reportadas en entornos de conformado por rodillos de alta resistencia.
Caso 1: Formadora de rodillos estructurales del medio oeste de EE. UU.
Dave Kowalski, gerente de planta en una empresa de conformado de perfiles estructurales en Indiana, operaba dos turnos en una línea de producción de correas de gran espesor. El desperdicio por muescas era del 4,1 %. Tras instalar una máquina CNC de marcado y muescado de perfiles de alta resistencia de NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., el desperdicio se redujo al 0,7 % en tres meses. El tiempo de cambio de formato disminuyó de 95 minutos a 18 minutos. La valoración de Dave: «Dejamos de inspeccionar cada pieza porque finalmente confiamos en el proceso. Solo eso liberó a dos inspectores para otras tareas».
Caso 2: Proveedor alemán de componentes para la industria automotriz.
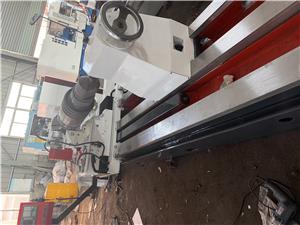
En Baden-Wurtemberg, un proveedor de componentes para armazones de asientos conformados por laminación necesitaba un marcado de trazabilidad en cada pieza. La estación de marcado secundaria representaba un cuello de botella durante los cambios de modelo. Tras integrar el marcado en el ciclo de ranurado, el proveedor redujo el trabajo en curso entre operaciones en un 62 % y eliminó un paso de manipulación completo por pieza. La gerente de compras, Anja Fischer, comentó: «El marcado ya no es un tema aparte. Se realiza junto con el ranurado y los datos se encuentran en el mismo registro».
Caso 3: Fabricante de estanterías del Reino Unido
Un fabricante de estanterías en West Midlands producía lotes para evitar cambios de herramientas, lo que alargaba los plazos de entrega a seis semanas para los montantes personalizados. Con herramientas de cambio rápido y programación paramétrica, el tiempo de cambio se redujo a 15 minutos y el tamaño de los lotes disminuyó a la mitad. El plazo de entrega para pedidos personalizados se redujo a 19 días. El director de operaciones, Mark Ellison, comentó: «Antes planificábamos en función de la máquina. Ahora planificamos en función del cliente».
Caso 4: Fabricante canadiense de equipos agrícolas
En Manitoba, un fabricante de maquinaria agrícola realizaba muescas en los rieles de bastidores de gran espesor y marcaba los símbolos de soldadura a mano. El marcado manual provocaba retrabajos cuando los símbolos se interpretaban erróneamente. El marcado CNC integrado eliminó por completo los retrabajos y redujo el retrabajo de las plantillas de soldadura en un 34 %. La supervisora de fabricación, Renee Tremblay, comentó: «Los soldadores dejaron de preguntar hacia dónde apuntaba el símbolo. Puede parecer insignificante hasta que se tienen en cuenta las horas de retrabajo».
Caso 5: Fabricante de acero australiano
Un fabricante de bastidores para cintas transportadoras de alta resistencia en Victoria tenía problemas con la precisión en tramos largos. El sistema de referencia servo de la nueva máquina mantuvo la posición de la muesca con una precisión de ±0,15 mm durante toda la jornada. El desperdicio se redujo del 3,2 % al 0,6 %, y la empresa eliminó una operación de clasificación específica. El jefe de producción, Liam O'Connor, comentó: «Lo medimos durante un mes antes de creerlo. La desviación simplemente desapareció».
Aplicaciones y colaboraciones
Las máquinas CNC de marcado y ranurado de rodillos de alta resistencia se utilizan siempre que se requiera la localización e identificación de elementos en secciones estructurales largas o conformadas por laminación. Las aplicaciones comunes incluyen:
Correas y largueros estructurales con muescas en los extremos y marcado de piezas; montantes y vigas para estanterías que requieren patrones de muescas y etiquetas de carga; bastidores de asientos de automóviles y componentes de chasis que necesitan marcas de trazabilidad; rieles de bastidores agrícolas con símbolos de soldadura; bastidores de transportadores y manipulación de materiales con muescas de montaje; y rieles de montaje solar con códigos de lote y trazabilidad.
Los compradores de estos segmentos suelen evaluar las máquinas en función de la repetibilidad, el tiempo de cambio y la integración con las líneas de conformado de rodillos existentes. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. colabora con integradores de líneas de conformado de rodillos y directamente con fabricantes para adaptar la configuración de la máquina a la geometría del perfil y al volumen de producción. Las relaciones de suministro a largo plazo con proveedores de componentes y sistemas de control garantizan la disponibilidad constante de repuestos, lo cual es fundamental para los equipos de compras que evalúan el costo total de propiedad, en lugar de solo el precio de compra.
Preguntas frecuentes
P1: ¿Qué grado de repetibilidad podemos esperar de forma realista en tramos de gran espesor?
En equipos con mantenimiento adecuado y servocontrol de referencia, se puede lograr una precisión de ±0,15 mm a 0,25 mm en perfiles de gran espesor, dependiendo de la rigidez de la sección y la manipulación. La clave reside en el control de referencia durante el proceso, en lugar de depender de un tope fijo. Solicite un estudio de capacidad para su perfil real, no para una pieza de demostración.
P2: ¿Cómo se comporta el marcado integrado en superficies profundas o curvas?
La tecnología de marcado se selecciona en función del estado de la superficie y la profundidad requerida. Para aplicaciones de alta exigencia, el cabezal de marcado sigue el contorno programado de la superficie y el sistema de control compensa la distancia de separación. Si su perfil presenta una curvatura significativa, proporcione muestras durante la especificación para que la estrategia de marcado se valide antes del envío.
P3: ¿Cuál es el tiempo real de cambio, incluyendo las herramientas?
El utillaje de cambio rápido con sujeción preajustada suele reducir el tiempo de cambio a entre 15 y 25 minutos para una familia de perfiles. La clave reside en la familiaridad del operario. La mayoría de los talleres alcanzan el tiempo mínimo tras unas semanas de producción. Recomendamos una demostración de cambio de utillaje con sus propias herramientas como parte del proceso de aceptación.
P4: ¿Puede la máquina integrarse con nuestra línea de producción y sistema MES existentes?
Sí. El control admite protocolos industriales estándar para la comunicación entre líneas y datos de producción. Para la integración con MES, lo más práctico es definir los puntos de datos necesarios, como el recuento de piezas, el ID del programa y los registros de posición de la muesca, y validarlos durante la puesta en marcha. Evite asumir una integración completa sin una especificación de interfaz por escrito.
P5: ¿Cómo se ve realmente el mantenimiento a lo largo de cinco años?
El mantenimiento previsto incluye el desgaste normal de las herramientas, la verificación periódica de la calibración de los ejes servo y la lubricación estándar. El principal factor de coste es el plazo de entrega de las piezas de repuesto, por lo que el departamento de compras debe confirmar la disponibilidad local o regional de las piezas y solicitar una lista de repuestos recomendados junto con el presupuesto.
Conclusión y Llamada a la Acción
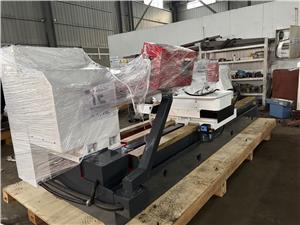
Si su sistema de ranurado de rodillos depende del posicionamiento manual, estaciones de marcado independientes y largos tiempos de cambio, el costo es real y recurrente. Una máquina CNC de ranurado y marcado de rodillos de alta resistencia transforma la economía al lograr una precisión independiente de la habilidad del operario y al eliminar por completo la operación de marcado secundaria. Los ejemplos anteriores muestran cómo se traduce esto en la práctica: desperdicio inferior al 1 %, tiempos de cambio inferiores a 20 minutos y plazos de entrega medidos en días en lugar de semanas.
Si desea evaluar esto en función de sus propios perfiles, el siguiente paso es una revisión técnica en lugar de una visita comercial. Solicite el documento técnico sobre el marcado y el entallado de rodillos de alta resistencia, o pida hablar con un ingeniero de ventas sobre un estudio de capacidad para su sección. Traiga sus planos de perfil y sus datos actuales de desperdicio. De esta manera, la conversación será más provechosa.



