
¿Qué hace que una rectificadora de superficies sea precisa?
Si entras en cualquier taller de mecanizado de precisión, oirás la misma queja: "Nuestra rectificadora de superficies ya no mantiene la tolerancia". Es una escena habitual: un operario mirando con dificultad un micrómetro, un supervisor negando con la cabeza y un retraso en la producción. La pregunta del título no es retórica. La precisión en una rectificadora de superficies no se da por sentada; es el resultado de un diseño cuidadoso, estabilidad térmica y rigidez dinámica. En este blog, analizaremos qué es lo que realmente hace que una rectificadora de superficies sea precisa, por qué tantas máquinas no cumplen con los requisitos y cómo las decisiones de ingeniería adecuadas, como las de NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., pueden convertir un problema crónico en una ventaja competitiva.
Tres costes ocultos del rectificado de superficies impreciso
Antes de hablar de soluciones, cuantifiquemos el problema. Un rectificado de superficie impreciso no solo significa piezas desechadas; genera pérdidas económicas que no siempre se reflejan en el informe de desperdicios.

1. La espiral de descarte y reelaboración
Imagínese un lote de 200 matrices de acero endurecido para una prensa de estampado. La especificación exige una planitud de 0,005 mm en una longitud de 300 mm. Su rectificadora de superficies, desgastada o térmicamente inestable, produce piezas con una desviación de 0,015 mm. Podría detectarlo en la inspección final, o peor aún, en la línea de montaje del cliente. El costo inmediato es el desperdicio: 200 matrices a 150 $ cada una equivalen a 30 000 $ perdidos. Pero el verdadero problema es el retrabajo. Si intenta recuperarlas, pasará horas volviendo a rectificarlas, lo que a menudo genera nuevas tensiones. Y si las piezas se envían, se enfrenta a una retirada del mercado, un flete urgente y un golpe a su reputación. Un taller de herramientas de tamaño mediano con el que hablamos estimó que un solo lote fuera de tolerancia les costó 47 000 $ en gastos directos e indirectos, suficiente para financiar una máquina nueva.
2. Desgaste prematuro de la rueda y tiempo de inactividad por rectificado
Una máquina imprecisa suele presentar un problema con la muela abrasiva. Los operarios compensan rectificando con mayor frecuencia, a veces cada 10 piezas en lugar de cada 50. Cada ciclo de rectificado dura entre 3 y 5 minutos, y con un coste de muela de entre 80 y 200 dólares, la cifra se dispara rápidamente. En una operación de dos turnos, esto supone fácilmente 90 minutos de producción perdida a la semana, además de 500 dólares en consumo adicional de muelas. En un año, se trata de más de 60 000 dólares en tiempo y abrasivos desperdiciados, todo porque la máquina no puede mantener una profundidad de corte constante.
3. Fatiga del operador y pérdida de habilidades
Cuando una máquina es delicada, requiere atención constante. Los operarios deben ajustar la tolerancia, modificando la velocidad y la velocidad de avance, y a menudo guiándose por la intuición en lugar de los indicadores. Esto no solo ralentiza la producción, sino que también acelera el agotamiento. Es difícil encontrar operarios de rectificado cualificados; cuando los mejores empleados se marchan frustrados por equipos poco fiables, se pierde el conocimiento institucional. Un taller del Reino Unido registró una rotación del 30 % en su departamento de rectificado en un año, directamente atribuible a una máquina obsoleta que requería supervisión constante. ¿El coste de contratar y formar a un sustituto? Aproximadamente 15 000 dólares por operario.
Soluciones de ingeniería para el rectificado de superficies de precisión
¿Cómo se construye una rectificadora de superficies que mantenga la tolerancia día tras día? Todo comienza con los fundamentos: rigidez, estabilidad térmica y control preciso. Analicemos cada problema y su solución correspondiente.
Solución 1: Elimine los desperdicios con una bancada térmicamente estable y un husillo de accionamiento directo.
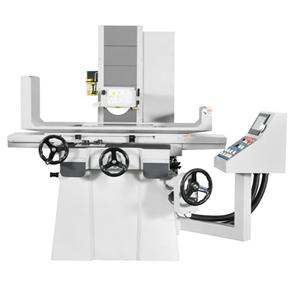
Los desperdicios por errores de planitud suelen deberse a la dilatación térmica. A medida que la máquina se calienta, la columna y la bancada se expanden de forma desigual, lo que provoca que el cabezal de la muela se desplace. La solución consiste en una bancada de hierro fundido con nervaduras pronunciadas y un husillo diseñado para minimizar la generación de calor. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. utiliza una bancada optimizada mediante elementos finitos con nervaduras simétricas, que distribuye el calor de manera uniforme y reduce la distorsión térmica hasta en un 70 % en comparación con los diseños convencionales. El husillo es un motor de accionamiento directo y refrigeración líquida que elimina el deslizamiento de la correa y reduce las vibraciones. En la práctica, esto significa que se puede mantener una planitud de 0,002 mm en una pieza de 300 mm desde el inicio hasta el final del turno.
Solución 2: Reducir el desgaste de la rueda con un control constante de la fuerza de corte.
El desgaste prematuro de la muela suele deberse a fluctuaciones en la fuerza de corte, lo que provoca una desintegración irregular del abrasivo. Al integrar un sistema de alimentación servoaccionado con monitorización de fuerza en bucle cerrado, la máquina mantiene una fuerza de corte constante independientemente del estado de la muela. Esto no solo prolonga la vida útil de la muela hasta un 40 %, sino que también produce un acabado superficial más uniforme. Los operarios ya no necesitan "sentir" el corte; la máquina se adapta en tiempo real. El sistema de control de NANTONG LUCUBRATE incluye un sensor de fuerza en el cabezal de la muela que muestrea a 1 kHz, ajustando la velocidad de avance para mantener la fuerza dentro de ±2 % del valor de consigna.
Solución 3: Reducir la carga de trabajo del operario con el apósito automatizado y la medición en proceso.
La fatiga del operario es un problema humano, pero tiene solución de ingeniería. La automatización del ciclo de rectificado y la integración de la medición en proceso liberan al operario para gestionar varias máquinas. El control numérico computarizado (CNC) de la máquina se puede programar para rectificar la rueda a intervalos óptimos según la cantidad real de material removido, no un conteo fijo. La medición en proceso, mediante una sonda táctil, mide la pieza después de cada pasada y compensa automáticamente el desgaste de la rueda. Este enfoque de circuito cerrado significa que el operario simplemente carga y descarga las piezas, y la máquina se encarga del resto. Los talleres que utilizan esta configuración reportan una reducción del 50 % en la intervención del operario y una disminución significativa de la variabilidad.
Resultados reales: Estudios de caso de clientes
Veamos cómo se implementan estas soluciones en tiendas reales de diferentes regiones.
Caso práctico 1: Troqueles de precisión en Stuttgart, Alemania
Müller Werkzeugbau GmbH, un taller de herramientas y matrices de propiedad familiar en Stuttgart, tenía problemas con la planitud de sus matrices progresivas de gran tamaño. Su antigua rectificadora solo podía mantener una tolerancia de 0,01 mm, lo que provocaba frecuentes retrabajos. Tras instalar una rectificadora de superficies LUCUBRATE con compensación térmica, lograron una planitud de 0,003 mm de forma constante. El desperdicio se redujo del 8 % al 1,2 %, lo que supuso un ahorro anual de 120 000 €. «La máquina mantiene la tolerancia a la perfección», afirma Klaus Müller, jefe de producción. «Ya no tenemos que estar pendientes de ella».
Caso práctico 2: Componentes aeroespaciales en Seattle, EE. UU.
Precision Aero Components Inc. necesitaba rectificar las raíces de los álabes de turbina con un acabado superficial de Ra 0,2 µm y una planitud de 0,005 mm. Su máquina anterior requería cambios frecuentes de muelas y tenía una alta tasa de desperdicio. Con el control de fuerza constante y el rectificado automatizado de LUCUBRATE, redujeron el consumo de muelas en un 35 % y el desperdicio en un 60 %. «Pasamos de un 15 % de desperdicio a menos del 6 % en tres meses», afirma Linda Chen, ingeniera de fabricación. «La consistencia es extraordinaria».
Caso práctico 3: Fabricación de moldes en Osaka, Japón
Osaka Mold Tech, fabricante de moldes de precisión, se enfrentaba al reto de fabricar moldes con nervaduras profundas y paredes delgadas que provocaban vibraciones y ruidos extraños. La base de hierro fundido de alta amortiguación y el sistema de equilibrado dinámico de LUCUBRATE eliminaron estos ruidos, permitiéndoles rectificar paredes delgadas de hasta 0,5 mm sin deformación. El acabado superficial mejoró de Ra 0,8 µm a Ra 0,3 µm, y el tiempo de pulido se redujo en un 40 %. «Nuestros clientes notaron la diferencia de inmediato», afirma Kenji Sato, presidente. «Ahora conseguimos trabajos que antes no podíamos».
Caso práctico 4: Fabricación de rodamientos en Pune, India
Bharat Bearings necesitaba rectificar pistas de rodamientos con una tolerancia de ±0,002 mm. Sus máquinas anteriores no eran fiables y provocaban paradas frecuentes. Tras adoptar la rectificadora de LUCUBRATE con medición en proceso, lograron un CpK de 1,67 y redujeron el tiempo de inactividad en un 30 %. «La fiabilidad de la máquina ha transformado nuestra planificación de la producción», afirma Rajesh Patel, director de planta. «Ya no necesitamos existencias de reserva para cubrir posibles fallos».
Caso práctico 5: Taller de empleo en Sheffield, Reino Unido
Sheffield Precision Grinding, un taller que presta servicios a diversas industrias, necesitaba una máquina versátil capaz de procesar lotes pequeños de manera eficiente. El sistema de cambio rápido de muelas y la fácil configuración de LUCUBRATE redujeron el tiempo de cambio de 45 a 15 minutos. Esto les permitió asumir más trabajos pequeños, aumentando sus ingresos en un 25 %. «La máquina se amortiza sola con el trabajo adicional que ahora podemos aceptar», afirma el propietario, David Thompson.
Aplicaciones y colaboraciones
Las rectificadoras de superficies son la base de la fabricación de precisión, y sus aplicaciones son tan diversas como las industrias a las que sirven. Desde componentes de sistemas de propulsión automotriz hasta implantes médicos, la demanda de superficies planas, paralelas y lisas es universal. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. se ha consolidado como un socio de confianza para distribuidores de máquinas herramienta y fabricantes de equipos originales (OEM) en Europa, Norteamérica y Asia. Por ejemplo, suministramos rectificadoras a una red de distribuidores en Alemania e Italia que atienden al sector de herramientas para la industria automotriz. En Estados Unidos, colaboramos con empresas de rectificado de precisión que abastecen a la industria aeroespacial. Nuestras máquinas también se utilizan en el sector energético para el rectificado de componentes de turbinas y en la industria electrónica para la fabricación de equipos para semiconductores. Estas alianzas se basan en un compromiso compartido con la calidad y el soporte técnico, lo que garantiza que los usuarios finales reciban no solo una máquina, sino una solución de rectificado integral.
Preguntas frecuentes para ingenieros y gerentes de compras
Aquí encontrará respuestas a algunas de las preguntas técnicas más comunes que nos hacen los ingenieros y los profesionales de compras.
1. ¿Cuál es la deriva térmica típica de su rectificadora de superficies durante un turno de 8 horas?
Nuestras máquinas están diseñadas para minimizar la deriva térmica mediante una combinación de construcción en hierro fundido, nervaduras simétricas y compensación térmica opcional. En pruebas controladas, medimos una deriva inferior a 0,002 mm durante un período de 8 horas con fluctuaciones de temperatura ambiente de ±2 °C. Esto se logra manteniendo el husillo y las guías a una temperatura estable mediante un sistema de refrigeración de circuito cerrado. Para entornos con mayores variaciones de temperatura, ofrecemos un sistema de compensación térmica activa que utiliza sensores para ajustar la posición del cabezal de la muela en tiempo real, manteniendo una precisión de 0,001 mm.
2. ¿Cómo se garantiza que la mesa se mantenga plana y en buen estado con el paso del tiempo?
La mesa y las guías se raspan a mano y luego se rectifican con precisión para lograr una planitud de 0,002 mm por cada 1000 mm. Para mantener esta planitud a lo largo del tiempo, utilizamos guías de acero para herramientas endurecido con lubricación automática. El sistema de lubricación proporciona una película de aceite uniforme, lo que reduce el desgaste. Además, la rigidez estructural de la máquina minimiza la deflexión bajo carga, preservando aún más la geometría. Recomendamos una revisión geométrica anual, y nuestro equipo de servicio puede realizar la calibración y el raspado si fuera necesario.
3. ¿Su máquina puede procesar materiales ferrosos y no ferrosos?
Sí. Nuestras rectificadoras de superficies están equipadas con husillos de velocidad variable y pueden equiparse con la muela adecuada para cada material. Para materiales no ferrosos como el aluminio o el latón, recomendamos usar una muela con abrasivo de carburo de silicio y una velocidad de rotación más alta para evitar la acumulación de material. El sistema de refrigeración de la máquina puede configurarse con una unidad de filtración para gestionar las virutas y residuos específicos de diferentes materiales. También ofrecemos un sistema opcional de recogida de niebla para el rectificado en seco.
4. ¿Cuál es el tiempo medio entre fallos (MTBF) de sus máquinas?
Basándonos en datos de campo de más de 500 instalaciones, nuestras rectificadoras de superficies tienen un MTBF (tiempo medio entre fallos) de aproximadamente 8000 horas para componentes críticos como el husillo y el sistema de servocontrol. Esto se logra mediante el uso de componentes de alta calidad de proveedores reconocidos y rigurosas pruebas de fábrica. Además, ofrecemos un programa de mantenimiento preventivo que incluye comprobaciones de la excentricidad del husillo e inspecciones del sistema de lubricación. Nuestro objetivo es minimizar el tiempo de inactividad no planificado y mantener su producción en marcha.
5. ¿Cómo se facilita la integración con sistemas de automatización como robots o cambiadores de palets?
Nuestra plataforma de control CNC admite interfaces industriales estándar, como Ethernet/IP, Profibus y Modbus TCP, lo que permite una integración perfecta con controladores de robots y sistemas de paletización. Ofrecemos módulos de E/S opcionales para la comunicación con dispositivos externos. Para celdas automatizadas, podemos proporcionar una máquina con puerta automática y mandril neumático, lo que permite el funcionamiento sin supervisión. Nuestro equipo de ingeniería puede colaborar con su integrador para garantizar una interfaz fluida. También ofrecemos capacitación a su personal de mantenimiento sobre las funciones de automatización.
Conclusión y Llamada a la Acción
La precisión en el rectificado de superficies no es un lujo, sino la diferencia entre una producción rentable y una lucha constante contra los problemas. Al abordar las causas fundamentales de la imprecisión (inestabilidad térmica, variación de fuerza y dependencia del operario), máquinas como las de NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. ofrecen resultados consistentes que se traducen directamente en beneficios. Tanto si se encuentra en Stuttgart como en Seattle, los principios son los mismos: una máquina robusta, térmicamente estable y con control inteligente producirá más y durará más que diseños inferiores. Si está listo para dejar atrás los problemas de tolerancia, le invitamos a descargar nuestro informe técnico «La ciencia del rectificado de superficies de precisión», que profundiza en los detalles de ingeniería. O, si prefiere una conversación, nuestros ingenieros de ventas están disponibles para analizar su aplicación específica y ofrecerle una recomendación personalizada. Contáctenos hoy mismo para descubrir cómo podemos ayudarle a lograr una precisión de rectificado duradera.



