
Mengapa Ketepatan Mesin Pemutar CNC Begitu Penting?
Pengenalan
Bayangkan komponen aeroangkasa berketepatan tinggi—bilah turbin titanium—yang mesti muat dalam toleransi ±0.005 mm. Pada suatu hari, mesin pemusing CNC anda mula menghasilkan bahagian dengan sisihan 0.02 mm. Seluruh kelompok dilupuskan, menelan belanja bahan sebanyak $50,000 dan melambatkan penghantaran kritikal. Senario ini terlalu biasa dalam dunia pemesinan, dan ia menggariskan mengapaKetepatan mesin putar CNCbukan sekadar spesifikasi—ia adalah nadi operasi anda. Dalam blog ini, kami akan mengkaji secara mendalam faktor-faktor kritikal yang mempengaruhi ketepatan, berkongsi titik masalah dan penyelesaian dunia sebenar, serta memberikan pandangan yang boleh diambil tindakan untuk membantu anda mencapai keputusan yang konsisten dan berketepatan tinggi. Sama ada anda seorang jurutera atau pengurus perolehan, memahami nuansa ini dapat menjimatkan masa, wang dan reputasi anda.
Titik Kesakitan
1. Deformasi Terma: Pembunuh Ketepatan Senyap

Dalam pusingan berkelajuan tinggi, gelendong dan turet menghasilkan haba yang ketara. Tanpa pampasan haba yang betul, struktur mesin mengembang, menyebabkan hanyutan dimensi. Contohnya, pelanggan yang memesin komponen keluli pada 4,000 rpm memerhatikan pertumbuhan diameter bahagian sebanyak 0.015 mm dalam tempoh 6 jam. Hasilnya: bahagian yang tidak boleh ditoleransi, kerja semula dan kadar skrap melonjak kepada 8%. Kesan kos? Sebuah kedai bersaiz sederhana kerugian $120,000 setiap tahun disebabkan oleh ralat berkaitan haba.
2. Haus Alat dan Kemasan Permukaan yang Tidak Konsisten
Apabila alat haus, daya pemotongan meningkat, menyebabkan gegaran dan kemasan permukaan yang buruk. Dalam kes yang melibatkan keluli tahan karat 316, sebuah kedai mengalami penurunan nilai Ra daripada 0.8 µm kepada 2.5 µm selepas 30 minit pemotongan berterusan. Ini memaksa mereka untuk memperlahankan kadar suapan, sekali gus mengurangkan produktiviti sebanyak 25%. Kos tersembunyi: pertukaran alat tambahan, peningkatan masa pemeriksaan dan potensi penolakan pelanggan.
3. Getaran dan Ketegaran yang Lemah
Tapak mesin yang ringan atau redaman yang tidak mencukupi boleh menyebabkan getaran semasa pemotongan berat. Pelanggan yang memesin bahagian aluminium berdiameter besar menghadapi kesan gemeretuk dan kerosakan alat, yang mengakibatkan kadar sekerap sebanyak 15%. Punca utamanya ialah ketegaran yang tidak mencukupi dalam turet. Kesan kewangan: $80,000 dalam kehilangan kos pengeluaran dan perkakas setahun.
Penyelesaian
1. Pampasan dan Penyejukan Terma Lanjutan
Untuk memerangi ubah bentuk terma, mesin pemutar CNC moden menggunakan sensor pampasan terma masa nyata dan skru bola yang disejukkan cecair. Contohnya, NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. mengintegrasikan sensor suhu pada titik kritikal dan menggunakan algoritma pampasan untuk melaraskan ofset alat secara dinamik. Ini mengurangkan hanyutan terma kepada kurang daripada 0.005 mm sepanjang syif 8 jam. Di samping itu, penyejuk minyak gelendong mengekalkan suhu yang stabil, memastikan ketepatan yang konsisten.
2. Pengurusan Hayat Alat dan Kawalan Adaptif
Penderia haus alat dan sistem kawalan adaptif yang melaksanakannya boleh melaraskan suapan dan kelajuan secara automatik berdasarkan daya pemotongan. Dengan memantau beban dan getaran gelendong, mesin boleh meramalkan haus alat dan memberi amaran kepada pengendali sebelum kualiti merosot. Contohnya, menggunakan penetap alat dan kawalan adaptif Renishaw, sebuah kedai telah mengurangkan skrap berkaitan alat sebanyak 70% dan memanjangkan hayat alat sebanyak 20%.
3. Ketegaran dan Redaman Struktur yang Dipertingkatkan
Menggunakan analisis unsur terhingga (FEA) untuk mengoptimumkan reka bentuk katil mesin dan turet adalah penting. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. menggunakan besi tuang dengan kapasiti redaman yang tinggi dan mengukuhkan turet dengan struktur bergaris. Ini meminimumkan getaran semasa pemotongan berat, mencapai nilai Ra di bawah 0.4 µm walaupun dalam bahan yang keras. Tambahan pula, panduan linear dengan pramuatan memastikan gerakan lancar dan mengurangkan sentakan.
Kes Pelanggan
Kes 1: Komponen Perubatan Ketepatan di Jerman
Encik Klaus Müller, Pengurus Pengeluaran di MedTech Precision GmbH di Stuttgart, menghadapi masalah dengan pemesinan skru tulang titanium. Toleransi yang diperlukan ialah ±0.01 mm, tetapi mesin lama mereka hanya boleh memuatkan ±0.03 mm, menyebabkan kadar penolakan 12%. Selepas bertukar kepada mesin pemusing CNC LUCUBRATE dengan pampasan haba, mereka mencapai ±0.005 mm secara konsisten. Kadar skrap menurun kepada 1.5%, menjimatkan €150,000 setiap tahun. Klaus menyatakan:"Kestabilan terma mesin ini luar biasa. Kami tidak lagi bimbang tentang variasi dari pagi ke petang."
Kes 2: Aci Automotif di Amerika Syarikat
Di DriveLine Components di Detroit, Encik James Carter kerap mengalami kerosakan alatan semasa memusingkan aci keluli yang telah dikeraskan. Masa henti kerja menelan belanja $5,000 sejam. Penyelesaian LUCUBRATE termasuk turet berketegaran tinggi dan kawalan adaptif. Hayat alatan meningkat sebanyak 30%, dan masa henti kerja berkurangan sebanyak 40%. James berkata:"Redaman getaran merupakan pengubah keadaan. Pengendali kami kini boleh menjalankan pemesinan tanpa lampu dengan yakin."
Kes 3: Sesendal Aeroangkasa di Perancis
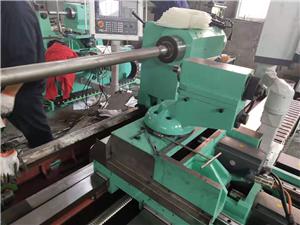
Cik Sophie Laurent, Pengurus Perolehan di AeroTech Solutions di Toulouse, perlu memesin sesendal Inconel 718 dengan kemasan permukaan Ra 0.8 µm. Mesin mereka sebelum ini menghasilkan Ra 1.6 µm, yang memerlukan penggilapan tambahan. Mesin LUCUBRATE dengan perkakasan dan penghantaran penyejuk yang dioptimumkan mencapai Ra 0.6 µm sebaik sahaja mesin dikeluarkan. Masa tunggu dikurangkan sebanyak 20%. Sophie mengulas:"Kami menghapuskan keseluruhan operasi sekunder, menjimatkan €200,000 setahun."
Kes 4: Injap Minyak & Gas di Kanada
Encik David Thompson di PetroValve Inc. di Edmonton memesin badan injap keluli tahan karat dupleks yang besar. Gegaran merupakan isu yang berterusan, menyebabkan 15% skrap. LUCUBRATE menyediakan mesin dengan katil bergaris tebal dan sistem redaman khas. Kadar skrap jatuh kepada 3%, dan masa kitaran bertambah baik sebanyak 18%. David menyatakan:"Ketegaran mesin ini mengendalikan pemotongan yang terganggu seperti yang lain. Pengendali kami sangat teruja."
Kes 5: Penyambung Elektronik di Jepun
Cik Yuki Tanaka, Jurutera di ElectroParts Co. di Tokyo, menghasilkan penyambung tembaga dengan toleransi ±0.008 mm. Pertumbuhan haba menyebabkan pelarasan yang kerap. Sistem pampasan haba LUCUBRATE mengekalkan mesin dalam lingkungan ±0.003 mm, mengurangkan frekuensi pelarasan sebanyak 80%. Yuki berkata:"Kami kini beroperasi tanpa pengawasan sepanjang malam, dan bahagian pertama pada waktu pagi sentiasa dalam toleransi."
Aplikasi & Perkongsian
Mesin pemusing CNC adalah penting dalam industri seperti automotif, aeroangkasa, perubatan dan elektronik. Aplikasi khusus termasuk aci enjin pemesinan, injap hidraulik, skru tulang dan penyambung elektrik. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. telah menjalin kerjasama jangka panjang dengan pengedar utama di Eropah dan Amerika Utara, sepertiBekalan Alat Ketepatan (Jerman)danPenyelesaian Pemesinan Termaju (AS)Rakan kongsi ini bergantung pada mesin LUCUBRATE untuk memenuhi keperluan ketat pelanggan mereka. Dengan bekerjasama rapat dengan pengedar ini, LUCUBRATE memastikan sokongan tempatan dan penghantaran yang pantas, mengukuhkan reputasinya sebagai pembekal mesin pemusing CNC berketepatan tinggi yang dipercayai.
Soalan Lazim
S1: Bagaimanakah pampasan haba sebenarnya berfungsi dalam mesin pemutar CNC?
Pampasan haba menggunakan sensor suhu yang diletakkan pada gelendong, skru bola dan dasar. Algoritma pengawal mengira pengembangan yang dijangkakan dan melaraskan ofset alat atau program NC secara automatik dalam masa nyata. Ini memastikan bahan kerja berada dalam toleransi walaupun terdapat perubahan suhu. Sistem canggih boleh mengimbangi ralat linear dan sudut.
S2: Apakah ketepatan tipikal yang boleh dicapai dengan mesin pemusing CNC moden?
Mesin canggih boleh mencapai ketepatan kedudukan ±0.002 mm dan kebolehulangan ±0.001 mm. Walau bagaimanapun, ketepatan bahagian sebenar bergantung pada perkakas, bahan dan keadaan persekitaran. Dengan pampasan haba yang betul dan pembinaan yang tegar, toleransi yang konsisten ±0.005 mm adalah realistik untuk banyak bahan.
S3: Bagaimanakah saya boleh mengurangkan getaran semasa operasi pusingan berat?
Getaran boleh diminimumkan dengan memastikan mesin mempunyai struktur tegar dengan redaman yang tinggi, menggunakan pemegang alat yang seimbang dan memilih parameter pemotongan yang sesuai. Selain itu, sistem redaman aktif dan panduan linear yang telah dimuatkan terlebih dahulu membantu. Penyelenggaraan turet dan chuck yang kerap juga mengurangkan sumber getaran.
S4: Apakah tugas penyelenggaraan utama untuk mengekalkan ketepatan dari semasa ke semasa?
Regular calibration of linear scales, checking and replacing worn guideways, and maintaining proper lubrication are essential. Thermal compensation sensors should be calibrated annually. Also, keep the machine clean and monitor spindle runout. A preventive maintenance schedule from the manufacturer is recommended.
Q5: Can a CNC turning machine maintain accuracy in a high-volume production environment?
Yes, with features like automatic tool wear compensation, in-process gauging, and robust thermal management. High-volume production benefits from machines designed for continuous operation, such as those with dual coolant systems and chip conveyors. Partnering with a reliable manufacturer like NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. ensures you get a machine built for durability and precision.
Conclusion & Call to Action
Accuracy in CNC turning is not a luxury—it's a necessity. From thermal deformation to tool wear, the challenges are real, but with the right technology and expertise, they can be overcome. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. has helped numerous customers achieve unprecedented precision, reducing scrap and boosting profitability. If you're facing accuracy issues or looking to upgrade your machining capabilities, we invite you to download our comprehensive technical white paper on “Achieving Sub-Micron Accuracy in CNC Turning” or contact our sales engineers for a personalized consultation. Don't let accuracy be your bottleneck—take action today and transform your production floor.


