¿El mecanizado y marcado CNC de rodillos es su principal obstáculo?
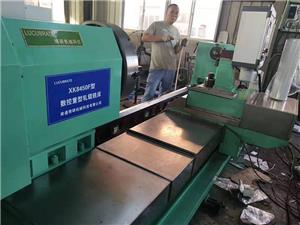
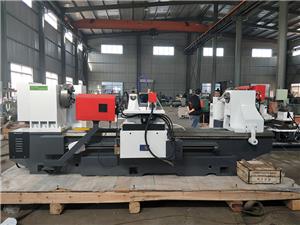
Si visitas cualquier taller de fabricación de metales con alta variedad de piezas y bajo volumen de producción, probablemente te encontrarás con la misma escena: un operario encorvado sobre una estación de entallado manual, con un calibrador en mano, trazando líneas de referencia con un rotulador. El contenedor de chatarra cercano lo confirma: recortes retorcidos, soportes mal perforados y piezas que no superaron la inspección inicial. Si esto te suena familiar, no estás solo. El problema no reside en la habilidad de tu equipo, sino en el proceso.Máquinas CNC para el marcado y el ranurado de rodillosEstán diseñadas para eliminar ese cuello de botella combinando el marcado y el entallado de precisión en una sola pasada automatizada. Pero, ¿cumple realmente esta tecnología con lo prometido? En resumen: sí, cuando se especifica e integra correctamente. Este blog analiza las realidades técnicas, los factores que impulsan el retorno de la inversión y los obstáculos que se deben evitar, para que pueda decidir si es hora de abandonar definitivamente la estación manual.
Por qué el marcado y el entallado tradicionales le cuestan más de lo que piensa.
Seamos específicos. Los problemas en el marcado y entallado convencional no se limitan a la velocidad, sino que afectan a toda la cadena de producción. A continuación, presentamos tres situaciones que resultan familiares para los fabricantes de todo el mundo.
Problema 1: Calidad inconsistente y necesidad de retrabajo en tiradas con alta variedad de productos.
Cuando se producen 200 variantes diferentes de soportes por semana, el trazado y el entallado manuales propician la variabilidad. La línea de referencia del operario puede desviarse 0,5 mm; la matriz de entallado puede desgastarse de forma irregular. El resultado: piezas que no encajan, ensamblajes que requieren ajustes y retrabajo que reduce el margen de beneficio. En un taller típico, las tasas de retrabajo del 3 al 5 % son comunes con los métodos manuales, y cada pieza retrabajada puede costar entre dos y tres veces el tiempo de mecanizado original. Si a esto le sumamos el envío urgente para cumplir con los plazos de entrega de los clientes, el coste real se dispara.
Problema 2: Escasez de mano de obra calificada y altos costos de capacitación.
Cada vez es más difícil encontrar operarios capaces de interpretar planos complejos, calcular tolerancias de doblado y configurar una muescadora manual. Capacitar a un nuevo empleado hasta alcanzar la competencia necesaria suele llevar entre 6 y 12 meses. Durante ese tiempo, los índices de desperdicio se disparan y los operarios experimentados dedican horas a la tutoría en lugar de a la producción. En regiones como Europa Occidental y Norteamérica, donde los maquinistas cualificados se jubilan a un ritmo mayor del que se pueden reemplazar, esta fuga de conocimientos representa un riesgo estratégico.
Problema 3: Límite de rendimiento y costes ocultos
El marcado y el entallado manual son operaciones secuenciales. Un operario marca una pieza, la traslada a la máquina de entallado, la alinea, realiza el entallado y repite el proceso. Para una pieza que requiere cuatro entalladuras y seis marcas, el tiempo de ciclo puede superar fácilmente los 5 minutos. Con una tarifa de mano de obra de 65 $/hora, esto supone más de 5 $ por pieza solo en mano de obra directa, sin contar el tiempo de inactividad de la máquina, la configuración de los dispositivos y la inspección. Cuando el volumen de pedidos fluctúa, este coste fijo de mano de obra se convierte en un factor determinante para el margen de beneficio.
La solución de marcado y ranurado de rodillos CNC: precisión a velocidad de producción.
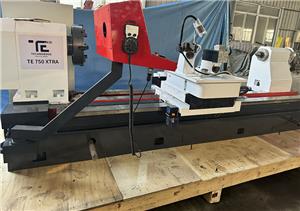
Las máquinas CNC de ranurado y marcado abordan estos problemas de raíz. Al integrar cabezales de ranurado accionados por servomotores con unidades de marcado programables —todo ello controlado mediante una interfaz CNC—, estas máquinas transforman una secuencia manual y propensa a errores en un único flujo de trabajo automatizado.
Cómo funciona: Descripción técnica general
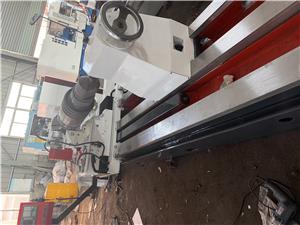
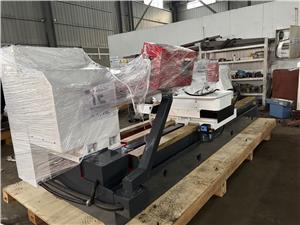
El núcleo del sistema es una robusta estructura que soporta un cabezal de entallado y un cabezal de marcado, ambos montados sobre guías lineales de precisión. La pieza de trabajo se alimenta mediante rodillos servoaccionados que sujetan y posicionan el material con una repetibilidad de ±0,05 mm. El controlador CNC lee un archivo DXF o introduce directamente las coordenadas, y ejecuta las trayectorias de entallado y marcado sin intervención del operario. El entallado se realiza mediante un punzón y una matriz de acero para herramientas endurecido, mientras que el marcado puede efectuarse mediante rayado, inyección de tinta o micropuntos, según el material y los requisitos de trazabilidad. La acción de laminación permite el procesamiento continuo de láminas precortadas o alimentadas en bobina, lo que lo hace ideal para la producción de alta variedad.
Solución al problema 1: Eliminar el retrabajo con precisión de circuito cerrado.
Al eliminar el trazado manual, la máquina elimina la variabilidad humana. Cada muesca y marca se coloca según el programa digital, y la retroalimentación de posición de los codificadores garantiza que la primera pieza y la milésima sean idénticas. En la práctica, los clientes informan que las tasas de retrabajo se reducen del 4 % a menos del 0,5 %. Para un taller que produce 10 000 piezas al mes, esto supone 350 piezas menos que deben rehacerse, lo que ahorra miles de dólares en mano de obra y materiales.
Solución al problema 2: Descartar la operación, no el resultado.
Con el marcado y ranurado CNC, el rol del operario pasa de realizar un trazado especializado a simplemente manejar la máquina. El tiempo de capacitación se reduce de meses a días. La interfaz intuitiva de la máquina y los algoritmos de anidamiento integrados permiten que incluso un empleado nuevo pueda cargar un programa y producir piezas conformes. Esto no solo mitiga la escasez de mano de obra, sino que también libera al personal experimentado para tareas de mayor valor, como la programación y el control de calidad.
Solución al problema 3: Superar el límite de rendimiento
Los tiempos de ciclo se reducen drásticamente. Una pieza que antes requería 5 minutos de mecanizado manual ahora se puede completar en menos de 60 segundos, incluyendo el entallado y el marcado. El sistema de alimentación continua permite un procesamiento constante, y los cambios de herramienta se minimizan gracias a los sistemas de cambio rápido. El resultado es un aumento de la productividad de 3 a 5 veces sin necesidad de ampliar el espacio de producción ni aumentar los turnos. Además, el consumo energético de la máquina está optimizado; los servomotores solo consumen energía al moverse, a diferencia de las prensas hidráulicas que funcionan de forma continua.
Comparación: Ranurado y marcado de rodillos manual frente a mecanizado CNC
| Métrico | Ranurado y marcado manual | Ranurado y marcado CNC de rodillos |
|---|---|---|
| Tiempo de ciclo por pieza (4 muescas, 6 marcas) | 5–7 minutos | 45–90 segundos |
| Tasa de retrabajo | 3–5% | <0,5% |
| Se requiere habilidad del operador | Alto (entre 6 y 12 meses de formación) | Bajo (1-2 semanas de entrenamiento) |
| Tiempo de configuración para la nueva pieza | 15–30 minutos | 2–5 minutos (recuperación del programa) |
| Residuos de material | 2–4% | <1% |
Casos de éxito de clientes: Resultados comprobados en diversas regiones.
Las cifras hablan por sí solas, pero el contexto es fundamental. Aquí presentamos cuatro ejemplos de fabricantes que transformaron sus operaciones con tecnología de marcado y ranurado CNC, suministrada por NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.
Caso 1: Heinrich Weber GmbH, Alemania – Soportes para automóviles
Heinrich Weber, un proveedor de segundo nivel para la industria automotriz en Baviera, lidiaba con un 6 % de retrabajo en una familia de 120 variantes de soportes. Tras instalar una máquina de marcado y ranurado CNC LUCUBRATE, el retrabajo se redujo al 0,3 %, y el tiempo de ciclo por pieza disminuyó de 6,2 a 1,1 minutos. «La máquina se amortizó en 14 meses solo con la reducción de desperdicios», afirma el gerente de producción, Klaus Richter. «Nuestros operarios ahora se centran en los controles de calidad, no en el diseño».
Caso 2: Precision Fab Inc., EE. UU. – Componentes de climatización
Con sede en Ohio, Precision Fab fabrica accesorios para conductos en lotes de tan solo 25 piezas. El corte manual era un cuello de botella que limitaba la producción a 800 piezas por turno. Con el sistema LUCUBRATE, ahora alcanzan las 2400 piezas por turno, y el tiempo de configuración para nuevos perfiles es inferior a 3 minutos. "Presupuestamos trabajos que antes rechazábamos por no poder cumplir con el precio", comenta la propietaria, Sarah Jenkins. "La máquina nos dio una ventaja competitiva".
Caso 3: Metalform Srl, Italia – Paneles arquitectónicos
Metalform, fabricante de paneles decorativos de acero inoxidable, necesitaba un marcado preciso para garantizar la trazabilidad. El marcado manual era inconsistente y lento. La máquina LUCUBRATE, con marcado por micropuntos, redujo el tiempo de marcado en un 80 % y eliminó por completo los errores. «Nuestros clientes exigen una trazabilidad completa en cada panel», afirma Marco Bianchi, director de calidad. «Ahora podemos garantizarla y hemos conseguido contratos que la exigen».
Caso 4: Nordic Steel AB, Suecia – Cajas para maquinaria pesada
Nordic Steel se enfrentaba a una tasa de desperdicio del 12 % en carcasas de gran espesor debido a errores de entallado manual. Tras integrar una máquina de entallado y marcado CNC LUCUBRATE con una línea de alimentación de bobinas, el desperdicio se redujo al 0,8 % y la utilización del material mejoró un 7 %. «El retorno de la inversión fue innegable: recuperamos la inversión en 11 meses», afirma el director de operaciones, Erik Lund. «La fiabilidad de la máquina es excepcional; no hemos tenido ninguna parada no planificada en dos años».
Aplicaciones y colaboraciones: donde la precisión es fundamental.
Las máquinas CNC de ranurado y marcado de rodillos destacan en aplicaciones donde convergen precisión, velocidad y trazabilidad. Los sectores clave incluyen:
- Automotor:Soportes, componentes del chasis y piezas del sistema de escape donde la consistencia dimensional es fundamental.
- Sistema de climatización:Accesorios para conductos, bridas y soportes que requieren una producción de alto volumen y baja variedad.
- Metal arquitectónico:Paneles decorativos, revestimientos y barandillas donde la señalización debe ser discreta pero permanente.
- Maquinaria pesada:Carcasas, protecciones y piezas estructurales fabricadas con materiales de gran espesor.
- Cajas eléctricas:Placas posteriores y paneles de montaje donde el marcado indica la identificación de los componentes.
NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. ha establecido alianzas con los principales fabricantes de equipos para el procesamiento de bobinas y proveedores de materiales, lo que garantiza una integración perfecta en las líneas de producción existentes. Por ejemplo, nuestras máquinas son compatibles con los principales sistemas de alimentación de bobinas, lo que permite a los fabricantes procesar el material directamente desde la bobina, eliminando así los pasos de troquelado y reduciendo aún más los costos. Estas alianzas no son solo técnicas; se basan en un compromiso compartido con la calidad y la disponibilidad, con acuerdos de servicio conjuntos que garantizan tiempos de respuesta inferiores a 24 horas en Europa y Norteamérica.
Preguntas frecuentes: ¿Qué es lo que realmente preguntan los ingenieros y los gerentes de compras?
1. ¿Qué materiales y grosores puede procesar la máquina?
Nuestros modelos estándar permiten trabajar con acero dulce, acero inoxidable, aluminio y cobre de 0,5 mm a 6 mm de espesor, según la herramienta. Para materiales más gruesos, ofrecemos configuraciones de alta resistencia de hasta 12 mm. La fuerza de marcado se monitoriza en tiempo real para evitar la sobrecarga de la herramienta, y el cabezal de marcado puede equiparse con marcado por punzonado, inyección de tinta o micropuntos para adaptarse a los requisitos de acabado superficial.
2. ¿Cómo se garantiza la legibilidad del marcado después del conformado y el recubrimiento?
La profundidad y el contraste del marcado son programables. Para piezas que se recubrirán con pintura en polvo, recomendamos el marcado por micropuntos con una profundidad de 0,1 a 0,2 mm, que se mantiene legible después del recubrimiento. Para acero inoxidable, suele preferirse el marcado por rayado. También ofrecemos un sistema de visión artificial para verificar la calidad del marcado en línea, garantizando una trazabilidad del 100 %.
3. ¿Cuál es el programa de mantenimiento típico y la vida útil de la herramienta?
Las herramientas de entallado están fabricadas con acero para herramientas endurecido (HRC 60–62) y suelen durar entre 50 000 y 100 000 ciclos, según el material. Recomendamos comprobar la lubricación diariamente e inspeccionar semanalmente los filos de las herramientas. El sistema servo de la máquina requiere un mantenimiento mínimo; basta con la calibración anual de los codificadores. El tiempo medio entre fallos (MTBF) de todo el sistema supera las 10 000 horas, según datos de campo.
4. ¿Se puede integrar la máquina con nuestro sistema ERP/MES existente?
Sí. El controlador CNC es compatible con los protocolos OPC UA y Ethernet/IP, lo que permite la comunicación directa con sistemas ERP o MES para la descarga de pedidos y la generación de informes de producción. También ofrecemos un kit de desarrollo de software (SDK) para integraciones personalizadas. Varios clientes han implementado la producción automatizada conectando la máquina a su sistema de planificación.
5. ¿Cuál es el plazo de entrega y qué tipo de asistencia está disponible?
El plazo de entrega estándar es de 10 a 12 semanas a partir de la confirmación del pedido, según la configuración. Ofrecemos instalación y capacitación en las instalaciones del cliente, y nuestra red de servicio global garantiza la entrega de repuestos en un plazo de 48 horas en la mayoría de las regiones. Para aplicaciones críticas, ofrecemos diagnósticos remotos y paquetes de mantenimiento predictivo.
Conclusión: Pasar del cuello de botella al avance decisivo.
La evidencia es clara: el marcado y el entallado manual representan pérdidas silenciosas de ganancias. Las máquinas CNC de marcado y entallado de rodillos de NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. ofrecen una solución comprobada para lograr mayor calidad, menores costos y mayor agilidad. Ya sea que se dedique a la industria automotriz, HVAC o metalurgia arquitectónica, la tecnología está lista y el retorno de la inversión es atractivo. No permita que una estación manual condicione su capacidad de producción.Descargue nuestro documento técnicopara profundizar en las especificaciones de la máquina y las estrategias de integración, oContacte con nuestros ingenieros de ventas.para analizar su aplicación específica. Su próxima ventaja competitiva podría estar a tan solo un paso de distancia.